Robotizarea în fabrici: de ce nu e despre roboți, ci despre procese și date

' fill='%23FBBC05' d='M0 37V11l17 13z'/%3e%3cpath clip-path='url(%23b)' fill='%23EA4335' d='M0 11l17 13 7-6.1L48 14V0H0z'/%3e%3cpath clip-path='url(%23b)' fill='%2334A853' d='M0 37l30-23 7.9 1L48 0v48H0z'/%3e%3cpath clip-path='url(%23b)' fill='%234285F4' d='M48 48L17 24l-4-3 35-10z'/%3e%3c/svg%3e)
Un braț robotic este spectaculos în orice prezentare. Se mișcă precis, repetă fără oboseală și sugerează o fabrică în care productivitatea crește imediat după apăsarea unui buton. Din acest motiv, multe proiecte de automatizare încep cu alegerea echipamentului. Compania cumpără robotul, instalează o celulă și abia apoi descoperă că piesele sosesc neuniform, desenele tehnice nu sunt actualizate, loturile nu pot fi urmărite, iar operatorii compensează zilnic erori pe care nimeni nu le-a documentat.
În 2026, robotizarea industrială continuă să avanseze, iar Europa de Vest a ajuns la o densitate record de roboți raportată la numărul angajaților din producție. Totuși, diferența dintre o fabrică productivă și una care deține mulți roboți nu stă în inventarul de brațe mecanice. Stă în stabilitatea proceselor, calitatea datelor, integrarea dintre echipamente și capacitatea oamenilor de a înțelege și îmbunătăți sistemul.
Pentru România, lecția este esențială. Țara are fabrici auto și de componente integrate în rețele globale, dar și numeroase întreprinderi mici cu utilaje vechi, date fragmentate și investiții limitate. Un proiect copiat de la o uzină nouă nu va funcționa identic într-o hală construită în etape, unde trei generații de echipamente folosesc protocoale diferite. Robotizarea trebuie să înceapă cu procesul și cu problema economică, nu cu catalogul furnizorului.
Robotul este ultima piesă a unui proces care trebuie stabilizat
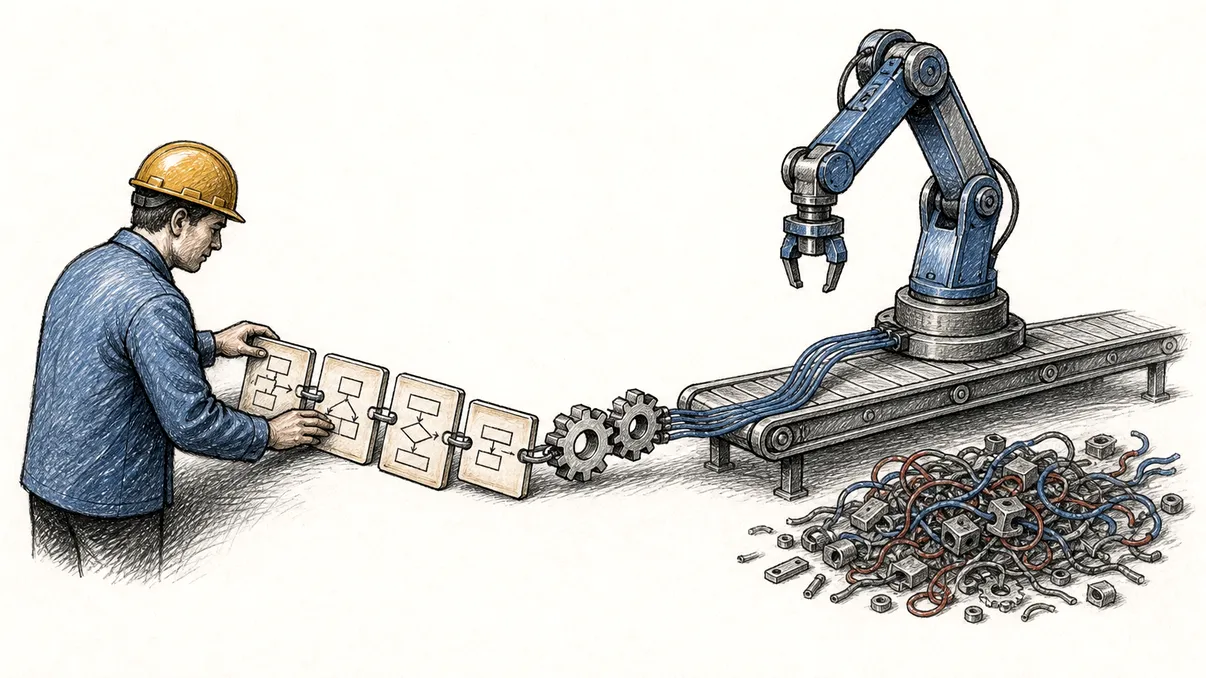
Un robot excelează într-o sarcină repetabilă, definită și măsurabilă. Dacă piesa ajunge mereu în aceeași poziție, toleranțele sunt controlate, dispozitivele de fixare sunt corecte și ritmul este predictibil, automatizarea poate livra calitate constantă. Dacă materialele variază, componentele sunt amestecate și operatorii fac ajustări intuitive de la un lot la altul, robotul nu elimină haosul. Îl execută cu viteză și îl face mai scump.
De aceea, prima etapă este cartografierea fluxului. Compania trebuie să știe cum intră materialul, unde așteaptă, ce transformare suferă, cine verifică, unde apar rebuturile și cât durează fiecare pas. Timpii declarați în proceduri sunt adesea diferiți de cei reali. Observarea pe teren, măsurarea opririlor și discuția cu operatorii scot la iveală munca invizibilă: repoziționări, căutarea sculelor, reintroducerea datelor și corectarea pieselor.
Procesul ales pentru robotizare nu trebuie să fie doar neplăcut sau spectaculos. Trebuie să aibă volum suficient, stabilitate, risc controlabil și un beneficiu clar. Sudarea repetitivă, manipularea greutăților, paletizarea, vopsirea și alimentarea mașinilor pot fi candidați buni. O operațiune care se schimbă săptămânal, produce serii foarte mici și cere judecată vizuală complexă poate consuma mai mult prin programare și reglaj decât economisește.
Calculul economic include mult mai mult decât prețul robotului. Sunt necesare dispozitive de prindere, senzori, garduri sau sisteme de siguranță, integrarea cu utilajele, pregătirea podelei, electricitate, aer comprimat, programare, instruire și piese de rezervă. Într-o fabrică existentă, oprirea liniei pentru instalare poate fi unul dintre cele mai mari costuri. O celulă ieftină care reduce flexibilitatea sau creează un punct unic de defectare poate avea un randament mai slab decât o soluție semiautomată.
Standardizarea înaintea automatizării are și un efect asupra calității. Când pașii, toleranțele și cauzele defectelor sunt înțelese, senzorii pot fi poziționați corect, iar criteriile de acceptare pot fi programate. Fără această muncă, robotul este evaluat după numărul de cicluri, deși poate produce rapid rebuturi sau poate aștepta frecvent după procesele din jur.
Datele fac diferența dintre o celulă și o fabrică inteligentă
O celulă robotică poate funcționa independent, dar valoarea ei crește când informația circulă între planificare, producție, calitate și mentenanță. Sistemul ERP știe ce comandă trebuie executată, MES urmărește lotul și operația, controlerele coordonează mașinile, iar senzorii măsoară starea. Dacă aceste straturi nu comunică, oamenii copiază date manual, iar trasabilitatea se rupe.
Calitatea datelor este mai importantă decât volumul. Un senzor care trimite mii de valori pe secundă nu ajută dacă nu este calibrat, timpul nu este sincronizat sau nimeni nu știe la ce lot se referă. Denumirile consecvente, istoricul versiunilor și proprietarii seturilor de date sunt elemente aparent administrative, dar fără ele analiza produce concluzii greșite.
Indicatorul clasic de eficiență generală a echipamentului combină disponibilitatea, performanța și calitatea. El poate arăta dacă robotul este oprit, rulează mai lent decât ritmul proiectat sau produce neconformități. Dar indicatorul devine util numai dacă motivele opririlor sunt înregistrate corect. Categoria generică „alte cauze” nu poate susține o investiție. Datele trebuie să conducă spre acțiuni: schimbarea unei piese, reproiectarea alimentării sau modificarea programului de mentenanță.
Mentenanța predictivă este adesea promisă prea devreme. Modelele au nevoie de istoric relevant și de suficiente exemple de defectare. Pentru multe fabrici, primul câștig vine din mentenanța preventivă disciplinată: ore reale de funcționare, alarme centralizate, liste de verificare și piese critice disponibile. Abia apoi vibrațiile, temperatura și curentul pot fi folosite pentru predicții credibile.
Integrarea aduce și risc cibernetic. Un echipament care a funcționat ani de zile izolat devine vulnerabil când este conectat la rețea pentru monitorizare. Sistemele industriale au cicluri de viață lungi și nu pot fi actualizate la fel de ușor ca un laptop. Segmentarea rețelei, inventarul activelor, copiile programelor și controlul accesului furnizorilor trebuie incluse din proiectare. Un atac sau o eroare de configurare poate opri producția fizică, nu doar un serviciu digital.
Geamănul digital și simularea pot reduce riscul atunci când datele de bază sunt bune. Inginerii pot testa ritmul, mișcările și blocajele înainte de instalare. Dar un model elegant, construit pe timpi ideali și dimensiuni greșite, oferă o certitudine falsă. Fabrica inteligentă nu este cea cu cele mai multe tablouri de bord, ci aceea în care datele reflectă realitatea și schimbă deciziile zilnice.
Oamenii rămân în sistem, iar competențele devin mai importante
Robotizarea elimină unele activități manuale, în special pe cele repetitive, grele sau periculoase. Ea creează însă nevoia de operatori capabili să pornească și să schimbe rețete, tehnicieni de mentenanță, programatori, ingineri de proces și specialiști în date. Nu toate rolurile noi cer studii universitare. Multe pot fi construite prin formare practică, dacă firma oferă trasee clare și timp pentru învățare.
Operatorii experimentați sunt surse esențiale de cunoaștere. Ei știu ce sunet indică o problemă, ce loturi se comportă diferit și ce ajustări mențin calitatea. Un proiect proiectat exclusiv din birou riscă să piardă această informație. Implicarea lor în proiectarea celulei îmbunătățește ergonomia, reduce excepțiile și crește acceptarea. Automatizarea făcută împotriva oamenilor produce rezistență; automatizarea făcută cu ei transformă experiența tacită în proces stabil.
Siguranța nu poate fi adăugată la final. Roboții industriali pot dezvolta forțe mari, iar roboții colaborativi sunt siguri doar în condițiile evaluate pentru aplicația concretă. Viteza, scula, piesa și distanța contează. Un cobot care poartă un obiect ascuțit sau greu poate necesita protecții suplimentare. Evaluarea riscului, opririle de urgență, validarea și instruirea trebuie tratate ca parte a productivității, nu ca birocrație.
Managementul schimbării este la fel de important. Dacă oamenii cred că datele vor fi folosite doar pentru sancțiuni, vor evita raportarea corectă a opririlor. Dacă scopul indicatorilor este explicat și echipele văd că problemele semnalate sunt rezolvate, calitatea informației crește. Monitorizarea trebuie să urmărească procesul, nu să transforme fiecare secundă a angajatului într-un instrument de presiune.
Impactul asupra ocupării nu este uniform. O fabrică poate produce mai mult cu același număr de oameni, poate evita posturi greu de ocupat sau poate reduce anumite roluri. Rezultatul depinde de cerere, investiții și capacitatea de a câștiga contracte. Productivitatea mai mare poate păstra producția în România într-un context de costuri salariale crescute, dar tranziția este dificilă pentru persoanele ale căror sarcini dispar. Formarea trebuie începută înainte de instalare, nu după ce organigrama s-a schimbat.
Lecția pentru fabricile din România: automatizare modulară și disciplină
Industria românească are două viteze. Uzinele din ecosistemele auto, electronice și de componente lucrează cu standarde globale și folosesc deja roboți, trasabilitate și sisteme avansate. Numeroase IMM-uri produc însă în clădiri vechi, cu utilaje izolate și foi de calcul. Datele europene recente arată că adoptarea tehnologiilor avansate de către firmele românești rămâne sub media UE. Diferența nu se recuperează cumpărând simultan echipamente sofisticate, ci construind trepte.
O abordare bună începe cu o zonă pilot aleasă după date. Compania măsoară timpii, defectele și opririle, standardizează procesul, apoi automatizează o operație cu impact și risc controlabil. Rezultatul este comparat cu o bază inițială: productivitate, calitate, consum, siguranță și flexibilitate. Dacă lecțiile sunt documentate, modelul poate fi extins fără repetarea acelorași greșeli.
Soluțiile modulare sunt importante pentru serii variate și bugete limitate. Dispozitivele schimbabile, programarea flexibilă, interfețele deschise și integrarea incrementală reduc captivitatea față de un singur furnizor. Uneori o cameră, un senzor și un dispozitiv bine proiectat aduc mai mult decât un robot complet. Automatizarea trebuie să rezolve blocajul real, nu să bifeze o investiție în „Industria 4.0”.
Parteneriatul cu integratorul trebuie să includă transfer de cunoștințe, documentație, cod sursă sau condiții clare de acces, piese și timpi de intervenție. O celulă pe care doar furnizorul o poate reporni devine risc operațional. Fabrica trebuie să păstreze intern competența de diagnostic de bază și să știe cum revine în siguranță la producție după o oprire.
România are avantajul unei baze industriale reale și al specialiștilor tehnici, dar se confruntă cu lipsa de personal, costul finanțării și decalaje între companii. Robotizarea poate compensa o parte din aceste presiuni numai dacă este legată de procese, date și formare. Robotul este componenta vizibilă. Valoarea se află în fluxul stabil din jurul lui, în informația care ajunge la timp și în oamenii capabili să transforme fiecare oprire într-o îmbunătățire. Fără acestea, fabrica nu cumpără productivitate, ci doar un echipament scump care repetă perfect problemele existente.






